

Minsta väggtjocklek för sandgjutning av aluminium: en praktisk designguide
Aug 19, 2026
Din CAD-modell visar ett snyggt aluminiumfäste med 2 mm vägg, och gjuteriet anger det till tre gånger det förväntade priset. Anledningen är enkel: de flesta sandgjutningsverkstäder behandlar 3 mm (cirka 0,120 tum) som den praktiska minsta väggtjockleken för aluminium och 4,8 mm (3/16 tum) som det värde de faktiskt vill se på tillverkningsdelar. En 2 mm vägg är inte omöjlig, men den gör en rutingjutning till en känslig. Fyllningstiden blir kritisk, hälltemperaturfönstret minskar och avvisningshastigheten stiger.
Slutsatsen innan du skickar ett tryck till ett gjuteri: design till 3 mm för små, lokaliserade detaljer som räfflor och bossar; mål 4 till 5 mm för allmänna väggar och strukturella sektioner; och tryck bara tunnare när delen är liten, enkel och gjuteriet bekräftar att det kan utföra jobbet. Den här artikeln förklarar var siffrorna kommer ifrån, vilka designdetaljer som höjer golvet och vilka defekter som följer om du ignorerar det.
Siffrorna bakom tumregeln
Gjuterivägledning och designreferenser samlas i samma sortiment. Tekniska designreferenser anger vanligtvis minst 2,5 mm (0,100 tum) för aluminiumbanor och väggar vid sandgjutning. Produktionsgjuterier anger vanligtvis 3,0 mm (0,120 tum) som standardminimum för allmänna väggar, med 3,8 mm (0,150 tum) till 4,6 mm (0,180 tum) som rekommenderas för pålitlig fyllning. Mycket små, isolerade områden kan rinna ner till cirka 2,3 mm (0,090 tum), medan mycket stora delar ofta behöver minst 6,4 mm (0,250 tum) eftersom formfyllningsavståndet och stelningsbeteendet förändras med skalan.
Inget enskilt nummer passar alla jobb. Det angivna minimumet är bara en utgångspunkt; den praktiska gränsen beror på detaljens geometri, legering, sandmedia, grinddesign och gjuteriets processkontroller. Använd tabellen nedan som referens och bekräfta sedan med det specifika gjuteriet som kommer att citera din del.
| Funktion eller delstorlek | Minimum för produktion | Rekommenderat designmål |
|---|---|---|
| Små lokaliserade funktioner (revben, bossar) | 2,5–3,0 mm (0,100–0,120 tum) | 3,0 mm (0,120 tum) |
| Allmänna väggar på delar under 300 mm | 3,0 mm (0,120 tum) | 4,0–5,0 mm (0,160–0,200 tum) |
| Stora eller strukturella väggar över 300 mm | 4,0–5,0 mm (0,160–0,200 tum) | 5,0–6,0 mm (0,200–0,240 tum) |
| Komplexa tunna banor i kärnsektioner | 3,0–4,0 mm (0,120–0,160 tum) | 5,0 mm (0,200 tum) |
Varför aluminiumsandgjutning har ett tjockt golv
Smält aluminium vid typiska hälltemperaturer mellan 680 och 760 °C är flytande, men inte oändligt. I en sandform måste metallen färdas genom grindsystemet och fylla hela kaviteten innan framkanten fryser. Tunna sektioner ökar förhållandet mellan yta och volym, vilket påskyndar frysning och dränerar värme från smältan. När flödesfronten svalnar under en kritisk temperatur, slutar den att röra sig.
Tre processvariabler ställer in det verkliga golvet på väggtjocklek:
- Metallfluiditet: en högre hälltemperatur förbättrar fyllningsförmågan men ökar gasupptagningen och oxidationen, så gjuterier begränsar hur långt de kan driva den.
- Mögelmedia: grön sand är ekonomisk men har lägre hållfasthet och permeabilitet. No-bake (kemiskt bunden) sand är styvare, tillåter något tunnare sektioner och är att föredra för bättre ytfinish och dimensionskontroll.
- Matning och stelning: en tunn vägg fryser snabbt, medan en tjockare intilliggande sektion förblir flytande längre och kan dra matarmetall från den, vilket skapar krympningporositet i båda områdena.
Designdetaljer som höjer det praktiska minimumet
Även när en vägg i sig är över 3 mm, kan vanliga gjuteridesignregler minska den effektiva väggtjockleken eller skapa förhållanden som gör att tunna sektioner misslyckas. Det är dessa detaljer som oftast pressar designminimum uppåt.
Draft vinklar
Varje vertikal yta behöver en dragvinkel så att mönstret kan dras tillbaka från sanden. En vinkel på 1 till 2 grader på ytterväggar och 2 till 3 grader på innerväggar är typiskt. Över en vägghöjd på 50 mm tar ett 2 graders drag bort ungefär 1,7 mm från ena änden av den nominella tjockleken. Om du börjar på 3 mm faller ena änden av väggen mot 2 mm, vilket är under det praktiska golvet.
Hörnradier
Skarpa inre hörn är både spänningskoncentratorer och hot spots där krympporositet bildas. Generösa radier hjälper också sandflödet under formtillverkning. Använd som regel en inre radie som är minst lika med den lokala väggtjockleken; ett förhållande på 1,5 gånger väggtjockleken är ännu säkrare.
Sektionsövergångar
Plötsliga förändringar från tjocka till tunna sektioner är vanliga källor till felkörningar och heta tårar. Håll väggtjockleken så jämn som möjligt. När en förändring är oundviklig, övergång gradvis med en avsmalning eller radie, och håll förhållandet mellan intilliggande sektioner på eller under 3:1.
Bosses, Ribs och Web Junctions
Bossar skapar tunga isolerade massor som behöver mata metall efter att de omgivande tunna väggarna har frusit. Revbenen bör vara tunnare än väggarna de stöder, traditionellt 60 till 80 procent av den intilliggande väggtjockleken, så revbenet stelnar först och den tyngre väggen kan mata den. En korsning av två väggar vid ett revben skapar en lokal masskoncentration; lägg till en radie och håll revbenstjockleken under huvudväggen för att undvika porositet.
Defekter som uppstår när väggarna är för tunna
Att designa under miniminivån gör inte bara en gjutning svårare att producera; det ger uppenbara defekter som ökar skrotkostnaderna och försenar leveransen.
- Felkörningar och kall stängning: smältan fryser innan kaviteten fylls och lämnar ofullständiga kanter eller synliga flödeslinjer. Detta är det vanligaste felet med tunna aluminiumväggar.
- Gasporositet: tunna sektioner fångar in gas när metallen fryser; aluminium absorberar även väte i smält tillstånd, och de små matningsvägarna i tunna väggar kan inte trycka ut gasen.
- Varmrivning: när en tunn vägg svalnar och drar ihop sig snabbare än en ansluten tung sektion kan det fasthållna området rivas i korsningen, särskilt vid skarpa övergångar.
Alla tre defekterna delar ett drag: de är sporadiska. En tunn vägg kan fungera bra i en provsats, och sedan misslyckas med jämna mellanrum i produktionen eftersom hälltemperaturen, sandfuktigheten eller omgivningsförhållandena glider. Det är därför gjuterier citerar högre priser för sub-minimum väggar.
Toleranser, bearbetningstillägg och krympning
Väggtjocklek är inte den enda dimensionen värd att validera. Sandgjutningstoleranser och krympningsbeteende påverkar direkt om en del, inklusive dess tunnaste sektioner, håller sig inom specifikationen.
- Dimensionstoleranser: för delar upp till ungefär 300 mm varierar linjära dimensioner ofta från ±0,5 till ±1,5 mm beroende på funktionen och formmediet. Tunna väggar kommer att förskjutas inom det höljet, så designa inte en vägg till ett absolut minimum om toleransen på den sista delen spelar roll.
- Tillåten bearbetning: om en yta ska bearbetas, lämna 1,5 till 2,5 mm lager. Kontrollera att väggtjockleken efter bearbetning förblir över gjuteriets minimum; annars har gjutningen ingen praktisk chans att möta ritningen.
- Krymptillägg: krympningen av aluminiumstelnande är ungefär 1,3 procent (cirka 5/32 tum per fot). Mönsterskapare kompenserar för detta, men om du ärver ett befintligt mönster, verifiera att den slutliga väggtjockleken efter krympkompensation fortfarande uppfyller designmålet.
Att tillämpa samma tjockleksdisciplin på aluminiumbyggnadssystem
Samma tankesätt som gör en bra sandgjutningsdesign är också en bra byggprodukt i aluminium. En solrumsram med underdimensionerad väggtjocklek böjs av under snöbelastningar; en gardinväggsstolpe med för liten sektionstjocklek misslyckas med vindbelastningsberäkningar; en fönsterbräda med tunna väggar skapar kondens och dräneringsproblem. Köpare och arkitekter frågar sällan om minsta väggtjocklek när de beställer fönster, men frågan förtjänar samma uppmärksamhet som de skulle ge ett gjuttryck.
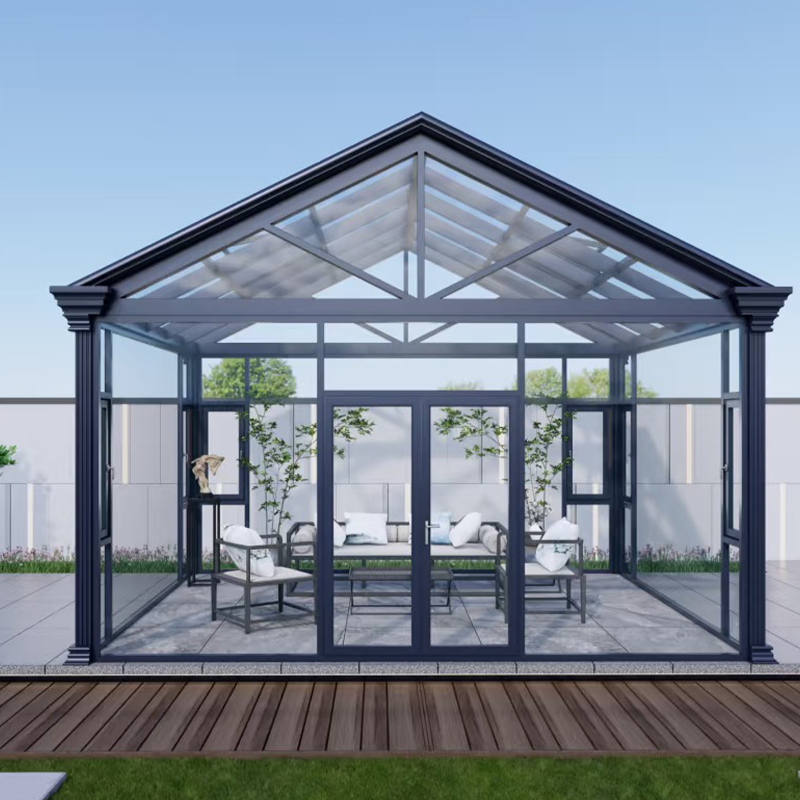
Dongcheng designar och tillverkar aluminiumfönster, dörrar, solrum, räcken och gardinväggar med sektionstjocklek vald från strukturella beräkningar, inte materialbesparande gissningar. Produktionen följer ISO9000 kvalitetshanteringsprocedurer, så profiltjocklek, ytbehandling och montering är standardiserade. Den A-frame solrumssystem med snabbdränerande design , till exempel, använder en optimerad takgeometri med strukturella profiler dimensionerade för lokala snö- och vindbelastningar. Den stickbyggd gardinvägg i aluminium , i sin tur, förlitar sig på stolpar och akterspegel vars väggtjocklek står för vindbelastning, seismisk rörelse och termisk expansion. Samma logik gäller för skjutbara fönster i aluminium , där profilens väggtjocklek påverkar lufttäthet, vattenbeständighet och långtidshållbarhet.
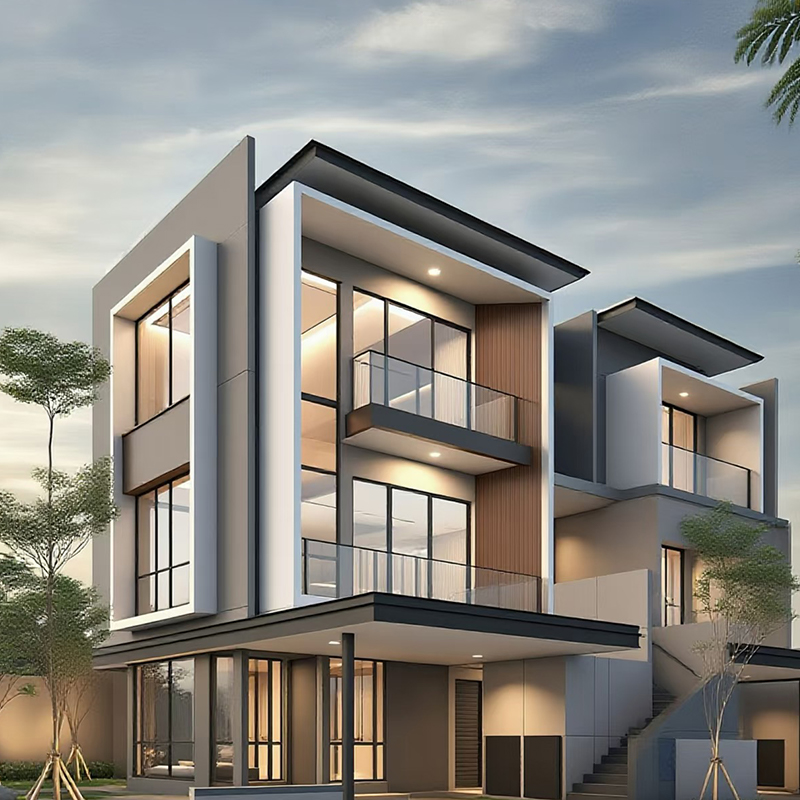 Grossist leverantörer av gardinväggar i aluminium, företag - Zhejiang Dongch Dongcheng är grossistleverantörer och företag för gardinväggar i aluminium i Kina, gardinvägg med stickbyggd aluminium, även känd som... Visa produkt →
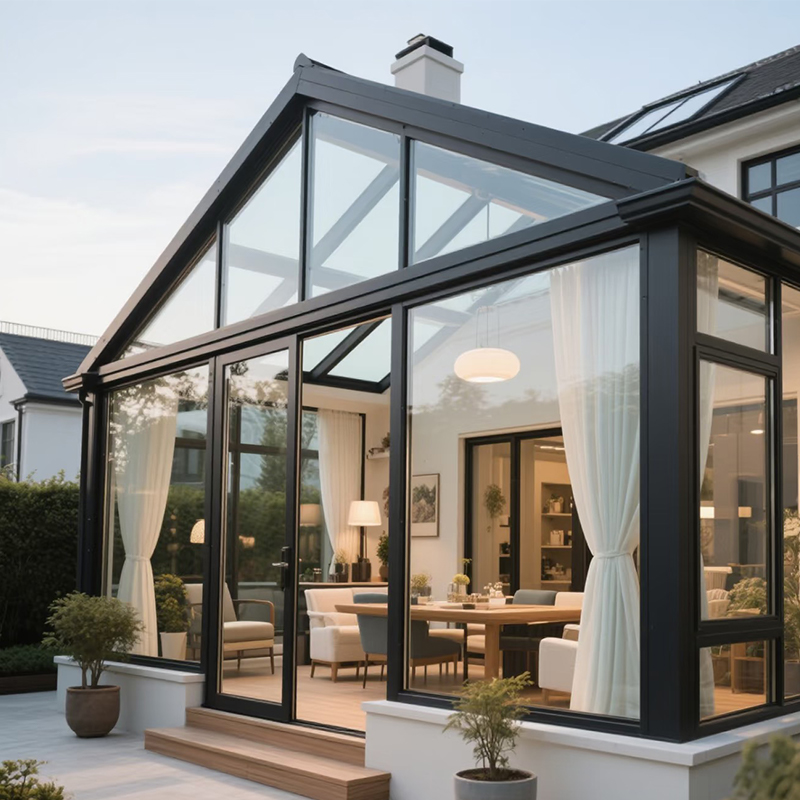 Grossist leverantörer av aluminium A-ram solrum (snabb dräneringsdesign), företag - Z Dongcheng är grossistleverantörer och företag för solrum i aluminium med A-ram (snabb dränering) i Kina, solrummet med A-ram har en sym... Visa produkt →
När du köper aluminiumsystem, använd samma tillvägagångssätt som du skulle göra med ett gjuteri: be om sektionsritningar, fråga efter väggtjocklek och legeringstemperering för varje strukturell profil och begär testrapporter för vindlast, vattentäthet och termisk prestanda. En leverantör som svarar tydligt är den du kan lita på.
- Mobil
- Produkter
- Fönsterserie i aluminium
- Aluminiumdörrserie
- Solrumsserie i aluminium
- Soltak i aluminium
- Aluminiumgallerserien
- Räckeserie av aluminium
- Gardinvägg i aluminium
- Aluminiumpanel
- Hjälpmaterial för dörr, fönster och gardinvägg i aluminium
- Kontakta oss
-
-
+86-137 5720 8001

-
[email protected]

-
Rum 102, byggnad 7, nr. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiang-provinsen, Kina

-