

Hur man väljer ANSI/ISO-skär för svarvning av aluminium: en praktisk guide
Sep 08, 2026
Din svarv är redo för en morgonkörning av 6061-T6 aluminiumbeslag, och ritningen kräver en ytfinish på 0,8 µm Ra. Skäret som fortfarande sitter i hållaren fungerade bra på förra veckans ståljobb, och det kommer att svika dig idag. Aluminium är mjukt, klibbigt och benäget att svetsas fast på skäreggen, så en geometri designad för stål producerar rivna ytor, uppbyggd kant och materialspill. Svaret är att välja en skär gjord för icke-järnsvarvning, och ANSI/ISO-beteckningssystemet ger dig den exakta vokabulären för att göra det med tillförsikt.
Hur man läser ANSI/ISO-infogningsbeteckningar
ISO 1832-beteckningssystemet, antaget i Nordamerika som ANSI B212.4, beskriver ett skärs form, släppningsvinkel, tolerans och dimensioner i en kompakt sträng av bokstäver och siffror. Det första tecknet definierar formen, det andra släppningsvinkeln, det tredje toleransklassen, det fjärde spånbrytaren och hålstilen, och det femte till det sjunde tecknet definierar den inskrivna cirkeln, tjockleken och nosradien.
| Position | Vad den definierar | Aluminiumvänligt värde |
|---|---|---|
| 1 | Sätt in form | C (80° diamant), D (55° diamant), T (60° triangel) |
| 2 | Frigångsvinkel | C (7°) |
| 3 | Tolerans | G (slipade sidor) |
| 4 | Hål och spånbrytare | T (försänkt hål), aluminiumspecifik spånbrytare |
| 5 | Inskriven cirkelstorlek | Vanliga storlekar: 09 (9,52 mm), 12 (12,7 mm) |
För aluminium är den tredje positionen viktigare än de flesta maskinister förväntar sig. Ett G-toleransskär är slipat på varje sida, vilket ger en skarp och konsekvent skäregg. Gjutna skär med M- eller U-tolerans har en starkare men mattare egg avsedd för stål och gjutjärn. På aluminium pressar en gjuten kant materialet, alstrar värme och skapar uppbyggd kant. Slipade skär kostar något mer, men de är skillnaden mellan en ren 0,4 µm yta och en trasig yta på 3,2 µm.
Varför aluminiumsvarvning kräver olika geometri
Aluminiums låga smältpunkt, höga duktilitet och benägenhet att kallsvetsa gör det till ett av de mest förlåtande och ändå frustrerande materialen att svänga. Den förlåtande delen är hastigheten: aluminium kan skäras i 400 till 600 m/min med obelagd hårdmetall, långt över typiska stålhastigheter, och skärkrafterna förblir låga. Den frustrerande delen är uppbyggd kant. Vid låga hastigheter eller med en matt egg svetsar aluminium till skäret. Svetsen växer, och nästa pass river ytan på arbetsstycket.
En positiv spånvinkel förändrar snittets mekanik. Positiv rakgeometri skär bort det mjuka aluminiumet istället för att plöja det, vilket minskar skärkraften och värmen. Det är därför de mest pålitliga aluminiumskären har positiv geometri: CCGT, DCGT och TCGT förlitar sig alla på markkanter med hög positiv spån. Den polerade rake ytan är lika viktig. En spegelslät toppyta minskar friktionen, bryter vidhäftningen och håller skärzonen ren.
Välja rätt skärgeometri
Fyra geometrier täcker nästan varje aluminiumsvarvning. Valet beror på formen på detaljen du behöver nå och styrkan som krävs i skäreggen.
| Infoga typ | Vinkel | Typisk användning |
|---|---|---|
| CCGT | 80° diamant | Allroundsvarvning, grunda snitt, bra kantstyrka |
| DCGT | 55° diamant | Efterbehandling, små diametrar, gängning |
| TCGT | 60° triangel | Allmän svarvning, högre matningshastigheter, tyngre avverkning |
| VBGT | 35° diamant | Kopiesvarvning, smala spår, svåråtkomliga funktioner |
Börja med en CCGT- eller TCGT-geometri för allmänt arbete. C-formen balanserar kantstyrka och arbetsstyckets åtkomst, medan T-formen är starkare och accepterar en tyngre matning. För efterbehandling skär en DCGT med en liten nosradie runt 0,2 mm en renare profil med mindre vibrationer. Vilken form du än väljer, bekräfta att skäret har en G-tolerans, en polerad spånyta och en spånbrytare designad för aluminium om leverantören erbjuder en sådan.
Hastigheter, matningar och skärövningar
Aluminiums bearbetbarhet tillåter aggressiva parametrar, men skärets geometri sätter fortfarande gränsen. Med obelagd hårdmetall och översvämningskylvätska kan en 6061-T6 stång köras med 450 till 600 m/min skärhastighet, 0,15 till 0,25 mm/varv matning och 1 till 3 mm skärdjup för grovbearbetning. För efterbehandling, höj hastigheten till 600 till 800 m/min, sänk matningen till 0,05 till 0,10 mm/varv och använd ett djup på 0,2 till 0,5 mm.
| Operation | Hastighet (m/min) | Matning (mm/varv) | Skärdjup (mm) | Förväntad Ra (µm) |
|---|---|---|---|---|
| Grovbearbetning | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Efterbehandling | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PCD efterbehandling | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Använd generös översvämningskylvätska med en smörjighetshöjande tillsats om maskinen har det; en halvsyntetisk koncentration på 8 till 10 % fungerar bra. När översvämningskylvätska inte är tillgänglig hindrar luftblästring spån från att skära om. Torrskärning av aluminium är möjligt vid höga hastigheter, men en polerad räfflade är nödvändig för att förhindra vidhäftning. Håll skärhastigheten över 250 m/min när det är möjligt; därunder återgår uppbyggd kant även med bra geometri.
Hur instickskvalitet visas i färdiga produkter
Länken mellan en väl vald skär och en kvalitetsbearbetad del handlar om ytintegritet, dimensionsstabilitet och repeterbarhet. En svarvad aluminiumdel med en grov eller utsmetad yta talar om för dig att skäreggen går sönder, och när eggen misslyckas följer dimensionell drift. Om den delen måste passa ihop med andra, en gångjärnsstift i dess hål eller en låsmekanism i dess hölje, visar resultatet sig som bindning, läckor eller för tidigt slitage.
I byggprodukter gör dessa små delar att de stora monteringarna fungerar. Den smidiga driften av ett skjutfönster beror på rullar och låskomponenter bearbetade med snäva toleranser; dålig finish betyder här ett fönster som skramlar eller vägrar glida.
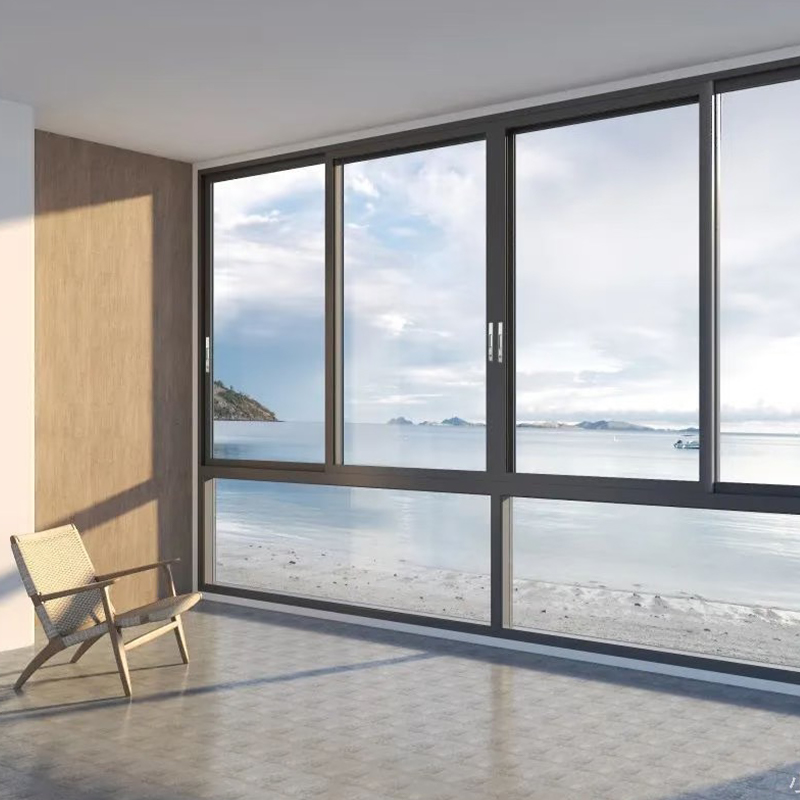
 Vänster-höger skjutbart aluminiumfönster med dubbla spårrullar Detta skjutbara fönster använder precisionsbearbetade rullar och flerpunktslås, vilket direkt tar upp artikelns poäng om små delar som bestämmer smidig drift. Dess tvåspåriga rostfria stålsystem och EPDM-tätningar lovar pålitlig prestanda som kräver lite underhåll. Visa produkt →
Casementdörrar är inte annorlunda. Deras svänggångjärn och flerpunktslås inkluderar svarvade komponenter, och skillnaden mellan en dörr som stängs med ett mjukt klick och en som måste tvingas bestäms av delarnas finish och tolerans.
 Ramdörr i aluminium med flerpunktslåsning Bågdörrens kraftiga gångjärn och flerpunktslås framhäver vikten av tolerans för svarvade komponenter, som noterades i föregående stycke. Den erbjuder säker, skrammelfri stängning med kontinuerliga EPDM-packningar för isolering och väderbeständighet. Visa produkt →
Förenade gardinväggssystem är beroende av maskinbearbetade kopplingar, konsoler och fästelement monterade till snäva nominella mått. En utom tolerans svarvad del kan lämna en panel sittande stolt med en millimeter och skapa en luft- eller vattenläckagebana över fasaden.
 Unitized aluminium gardinvägg för höghusfasader Detta fabriksmonterade gardinväggssystem är beroende av exakt bearbetade kopplingar och fästen, som matchar artikelns diskussion om tolerans i fasadmontage. Dess enhetliga konstruktion påskyndar installationen och säkerställer konsekvent tätning över stora projekt. Visa produkt →
Med tusentals sådana komponenter som krävs per projekt, blir till och med en skrotningsgrad på 1 % ett kostsamt problem. Det är därför maskinverkstäder som levererar fönster- och dörrindustrin i aluminium byta till dedikerade aluminiumskär istället för att nöja sig med stålverktyg. Samma disciplin gäller för alla som svarvar aluminium internt: läs ANSI/ISO-koden, ladda ett slipat och polerat skär med positiv rake och verifiera ytfinishen i början av satsen. Om du ser smetar, fixa verktyget innan du justerar hastigheten. Alla som specificerar fönstersystem hittar relaterad vägledning i vår skjutfönster köp- och installationsguide .
En enkel checklista för köp av inlägg
När du öppnar en verktygskatalog, håll den här listan framför dig:
- Bekräfta att formen, den inskrivna cirkelstorleken och tjockleken matchar hållarfickan.
- Kräv en G-toleransklass för en slipad, vass skäregg.
- Leta efter en polerad rake face; skipbelagda stålorienterade skär.
- Välj positiv rakgeometri och kör hastigheten över 250 m/min.
- Testa en insats på en faktisk del innan du köper en stor låda.
ANSI/ISO-koden talar om exakt vad som finns i kartongen. Några minuters verifiering vid maskinen talar om för dig om den specifikationen passar din applikation. För svarvning av aluminium är vassa, polerade, positiva skär inte förhandlingsbara; allt annat är en variabel som du kan justera.
- Mobil
- Produkter
- Fönsterserie i aluminium
- Aluminiumdörrserie
- Solrumsserie i aluminium
- Soltak i aluminium
- Aluminiumgallerserien
- Räckeserie av aluminium
- Gardinvägg i aluminium
- Aluminiumpanel
- Hjälpmaterial för dörr, fönster och gardinvägg i aluminium
- Kontakta oss
-
-
+86-137 5720 8001

-
[email protected]

-
Rum 102, byggnad 7, nr. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiang-provinsen, Kina

-